

هل يمكن لآلة لف الملفات الواحدة التعامل مع منتجات ملفات متعددة؟
2026-11-10 11:45دليل عملي لمقارنة اختلافات المنتجات، وتكوين الآلات، ووقت التغيير، وتكلفة الإنتاج الإجمالية - قبل الالتزام بمنصة مشتركة.
هل يمكن لآلة لف الملفات الواحدة أن تنتج عدة منتجات من الملفات؟ نعم - ولكن الشرط ليس التشابه البصري، وليس الأمر مسألة رأي.
قد يبدو ملفان متشابهين في الرسم، ومع ذلك يتطلبان تجهيزات مختلفة، أو موجهات أسلاك مختلفة، أو آلية لف مختلفة. وقد يبدو ملفان مختلفين تمامًا في الطول، ومع ذلك يشتركان في نفس المنصة، لأن الطول غالبًا ما يكون المتغير الذي يستوعبه نظام التثبيت المصمم جيدًا.
ما يحدد الإجابة هو مدى بُعد كل اختلاف في المنتج عن نطاق ضبط تكوين آلة معينة - تتم مقارنته عنصرًا بعنصر، وليس الحكم عليه بالعين المجردة.
توقف عن السؤال عن عدد المنتجات. اسأل عن عدد الاختلافات التي يمكن للجهاز استيعابها.
تصل معظم الطلبات على شكل عدد: لدينا خمسة نماذج، هل يمكن لآلة واحدة تشغيلها جميعًا؟ العدد هو الوحدة الخاطئة، لأن المنتجات تختلف حسب الدرجة، وليس حسب العدد.
كل اختلاف بين منتجين يؤول إلى واحد من ثلاثة مستويات من التغيير:
مستوى البرنامج.يتم تخزين عدد اللفات والسرعة ونقاط ضبط الشد ونمط اللف لكل منتج واستدعاؤها عند تغيير المنتج.
مستوى الأدوات.يتم استبدال التركيبات والقواعد وألواح تحديد المواقع لكل منتج، بينما يظل مرجع تحديد المواقع كما هو.
مستوى الهيكل.تم تغيير الموجهات، وأنظمة الشد، وآليات التثبيت، أو تسلسل التشغيل الآلي - وتتغير الآلة نفسها بين المنتجات.
ويلي ذلك نتيجة رابعة: يقع المتطلب خارج النطاق المعتمد للجهاز، ويكون الجهاز المنفصل هو الحل العملي.
لا تتمتع الآلة بمرونة تتجاوز أفضل حالاتها، بل بمرونة تتجاوز أسوأ حالاتها.
لهذا السبب، ينبغي إتمام تقييم التوافق قبل تقديم عرض السعر، وليس بعد الشراء. فالاختلاف الأبرز بين منتجين يحدد مستوى المشروع بأكمله.
قم بتشغيل الشاشة في أربع خطوات
أربعة متغيرات تتحكم في القرار بشكل كبير: تحديد الموضع والتثبيت، وتكوين الدبابيس، ومتطلبات اللف، والتحميل مع العمليات اللاحقة. قارنها بهذا الترتيب، وتوقف عند أول خطوة تفشل - فالخطوات اللاحقة لا يمكنها إصلاحها.
1. هل يتم مشاركة مرجع تحديد الموقع؟
ابدأ بأسطح التثبيت، ونقطة الإسناد، ومنطقة اللف. استخدام نقطة إسناد مشتركة مع أجزاء تثبيت قابلة للتبديل يستلزم تغيير الأدوات؛ أما استخدام نقطة إسناد مختلفة فيتطلب إعادة تصميم آلية التثبيت نفسها؛ واستخدام مجموعة بكرات مختلفة عادةً ما يستلزم استخدام آلة مختلفة. لن يُصلح أي تغيير في البرنامج أو استبدال للتجهيزات عدم تطابق نقطة الإسناد.
02. هل يمكن استبدال الأدوات دون التأثير على هذا المرجع؟
إذا كانت الإجابة بنعم، فإن هذا الزوج قابل للتطبيق على مستوى الأدوات. يتم تحديد تكوين الدبابيس هنا: لا يتطلب التصميم المتطابق أي شيء سوى تغيير البرنامج، أما نفس المسافة بين الدبابيس مع أطوال مختلفة فيتطلب عادةً استبدال اللوحة أو مكان التثبيت، بينما يعني اختلاف المسافة بين الدبابيس أو تخطيط الصفوف إعادة تصميم لوحة التثبيت. ينطبق المنطق نفسه على أماكن التحميل والملاقط. المهم الآن ليس إمكانية التنفيذ، بل عدد الأجزاء التي يتم استبدالها، وترتيب الاستبدال، وكيفية التأكد من صحة الاستبدال قبل الحصول على أول قطعة سليمة.
03. هل يعمل كلا المنتجين ضمن نافذة لف واحدة معتمدة؟
قارن بين نطاق الأسلاك، وعدد اللفات، والشد، والطبقات. قد تتطلب الموجهات أو الفوهات المختلفة تغييرًا في الأدوات؛ أما نظام الشد الثاني أو هندسة الموجه المختلفة فهو تغيير هيكلي، بغض النظر عما تشير إليه الرسومات. وإذا اتبع المنتجان مسارات إنتاج مختلفة - تسلسلات لحام أو إدخال أو اختبار مختلفة - فهذا قرار يتعلق بآلة منفصلة، وليس بالأدوات.
04. هل يستهلك وقت التغيير × تكرار التغيير السعة التي تشتريها؟
إنّ الآلة المتوافقة التي تفقد معظم وقت الوردية عند كل تغيير لا توفر الطاقة الإنتاجية، بل تنقل الخسارة إلى مكان أقل وضوحًا. إذا فشلت هذه الخطوة، فقد يظل شراء آلة مشتركة هو الخيار الأمثل، ولكن يجب تبرير ذلك بالاستثمار والمرونة، وليس بالإنتاجية.
يجب مراعاة أمرين هامين. أولهما أن الحد الفاصل بين مستوى وآخر يختلف باختلاف الآلة، ويُحدد بناءً على مدى حركة الضبط، وقابلية التكرار، والنطاق المعتمد لتكوين معين، ويتم تأكيده خلال المراجعة الهندسية وليس بناءً على الرسم. وثانيهما أن حجم الاختلاف لا يُحدد مستواه: فقد يؤدي تغيير طفيف في تباعد الدبابيس إلى الحاجة إلى لوحة تحديد موقع جديدة، بينما يمكن استيعاب تغيير أكبر في طول البكرة بواسطة نفس أداة التثبيت.
جدول - هيكل تكلفة منصة مشتركة مقابل جهازين مخصصين.
| عامل التكلفة | آلة واحدة متعددة المنتجات | جهازان مخصصان |
| الاستثمار الأولي | يكون الارتفاع أقل عند إعادة استخدام منصة واحدة؛ ويكون أعلى عند بناء هيكل ثانٍ في نفس الإطار. | أعلى - نظامان كاملان |
| مساحة الأرضية | مساحة آلة واحدة، بالإضافة إلى مساحة تخزين الأدوات | بصمتان |
| الأدوات | عدة مجموعات قابلة للتبديل لحمل وصيانة | مجموعة واحدة لكل منتج |
| تغيير الوضع | تبادل المباريات، وسحب البرنامج، وتأكيد المقالة الأولى | غير قابل للتطبيق في الإنتاج الروتيني |
| الجدولة | يعتمد كلا المنتجين على مجموعة سعة واحدة | مستقل، لكل آلة |
| القدرة الفعالة | يتم تخفيضها بسبب ساعات التغيير | كامل، لكل جهاز |
وبالتالي، فإن المقارنة المهمة ليست سعر الشراء، بل التكلفة الإجمالية للملكية على مدار خطة الإنتاج:
الاستثمار في المعدات + مجموعات الأدوات + خسائر التغيير + تكلفة التشغيل، مقارنة بالقدرة التي تحتاجها فعليًا للشراء.
هناك سيناريو واحد جدير بالذكر بوضوح، لأنه يتكرر باستمرار. يشتري مصنع آلة واحدة مُخصصة للغاية لتجنب شراء آلة ثانية. تستغرق كل عملية تغيير معظم وردية العمل، ويجب أن تتبعها قطع تجريبية وموافقة على النموذج الأولي. تقضي الآلة أسبوعها في إعادة التكوين بدلاً من الإنتاج، وينتهي الأمر بمعدل استخدام أقل من معدل استخدام آلتين أبسط - بينما لا تُستغل المرونة التي بررت الشراء. المعدات قادرة، لكن الخطة المُتبعة بها غير كافية.
ما الذي تؤكده وحدة إدارة خدمات المعلومات (SIPU) قبل تحديد سعر جهاز مشترك؟
موقفنا هنا محددٌ عمداً: فنحن لا ننشر معياراً عالمياً للتفاوت بين ملفين. لا يوجد مثل هذا المعيار، ولو وُجد لأصبح شرطاً تعاقدياً لا يمكن لأحد الالتزام به. ما يمكننا تحديده بدقة هو التقييم، وهذا ما نُدوّنه كتابةً.
قبل تقديم عرض سعر لمشروع متعدد المنتجات، يتم التأكد من أربعة أمور خاصة بزوج المنتجات المحدد:
1. مقارنة مرجعية
يُحدد هذا المرجع الذي يستند إليه كل منتج، وما إذا كان المرجعان متطابقين. وهذا بدوره يُحدد ما إذا كان المشروع يقع على مستوى الأدوات أو أعلى منه.
2. مفهوم التشكيلة وتسلسل التغيير
كم عدد الأجزاء التي يتم استبدالها، وبأي ترتيب، وأي منها يمكن تعديله بدلاً من استبداله، وكيف يتم التحقق من عملية الاستبدال قبل استئناف الإنتاج.
3. معايير اللف المعتمدة
نطاق الأسلاك وإعدادات الشد ونمط الطبقات لكل منتج، تم تأكيدها مقابل نطاق التشغيل المعتمد للجهاز بدلاً من نطاقه الاسمي.
4. خطة المقال الأول
ما الذي يتم قياسه على القطع الأولى من كل منتج بعد عملية التغيير، وما هي النتيجة التي تسمح بإطلاق الدفعة؟
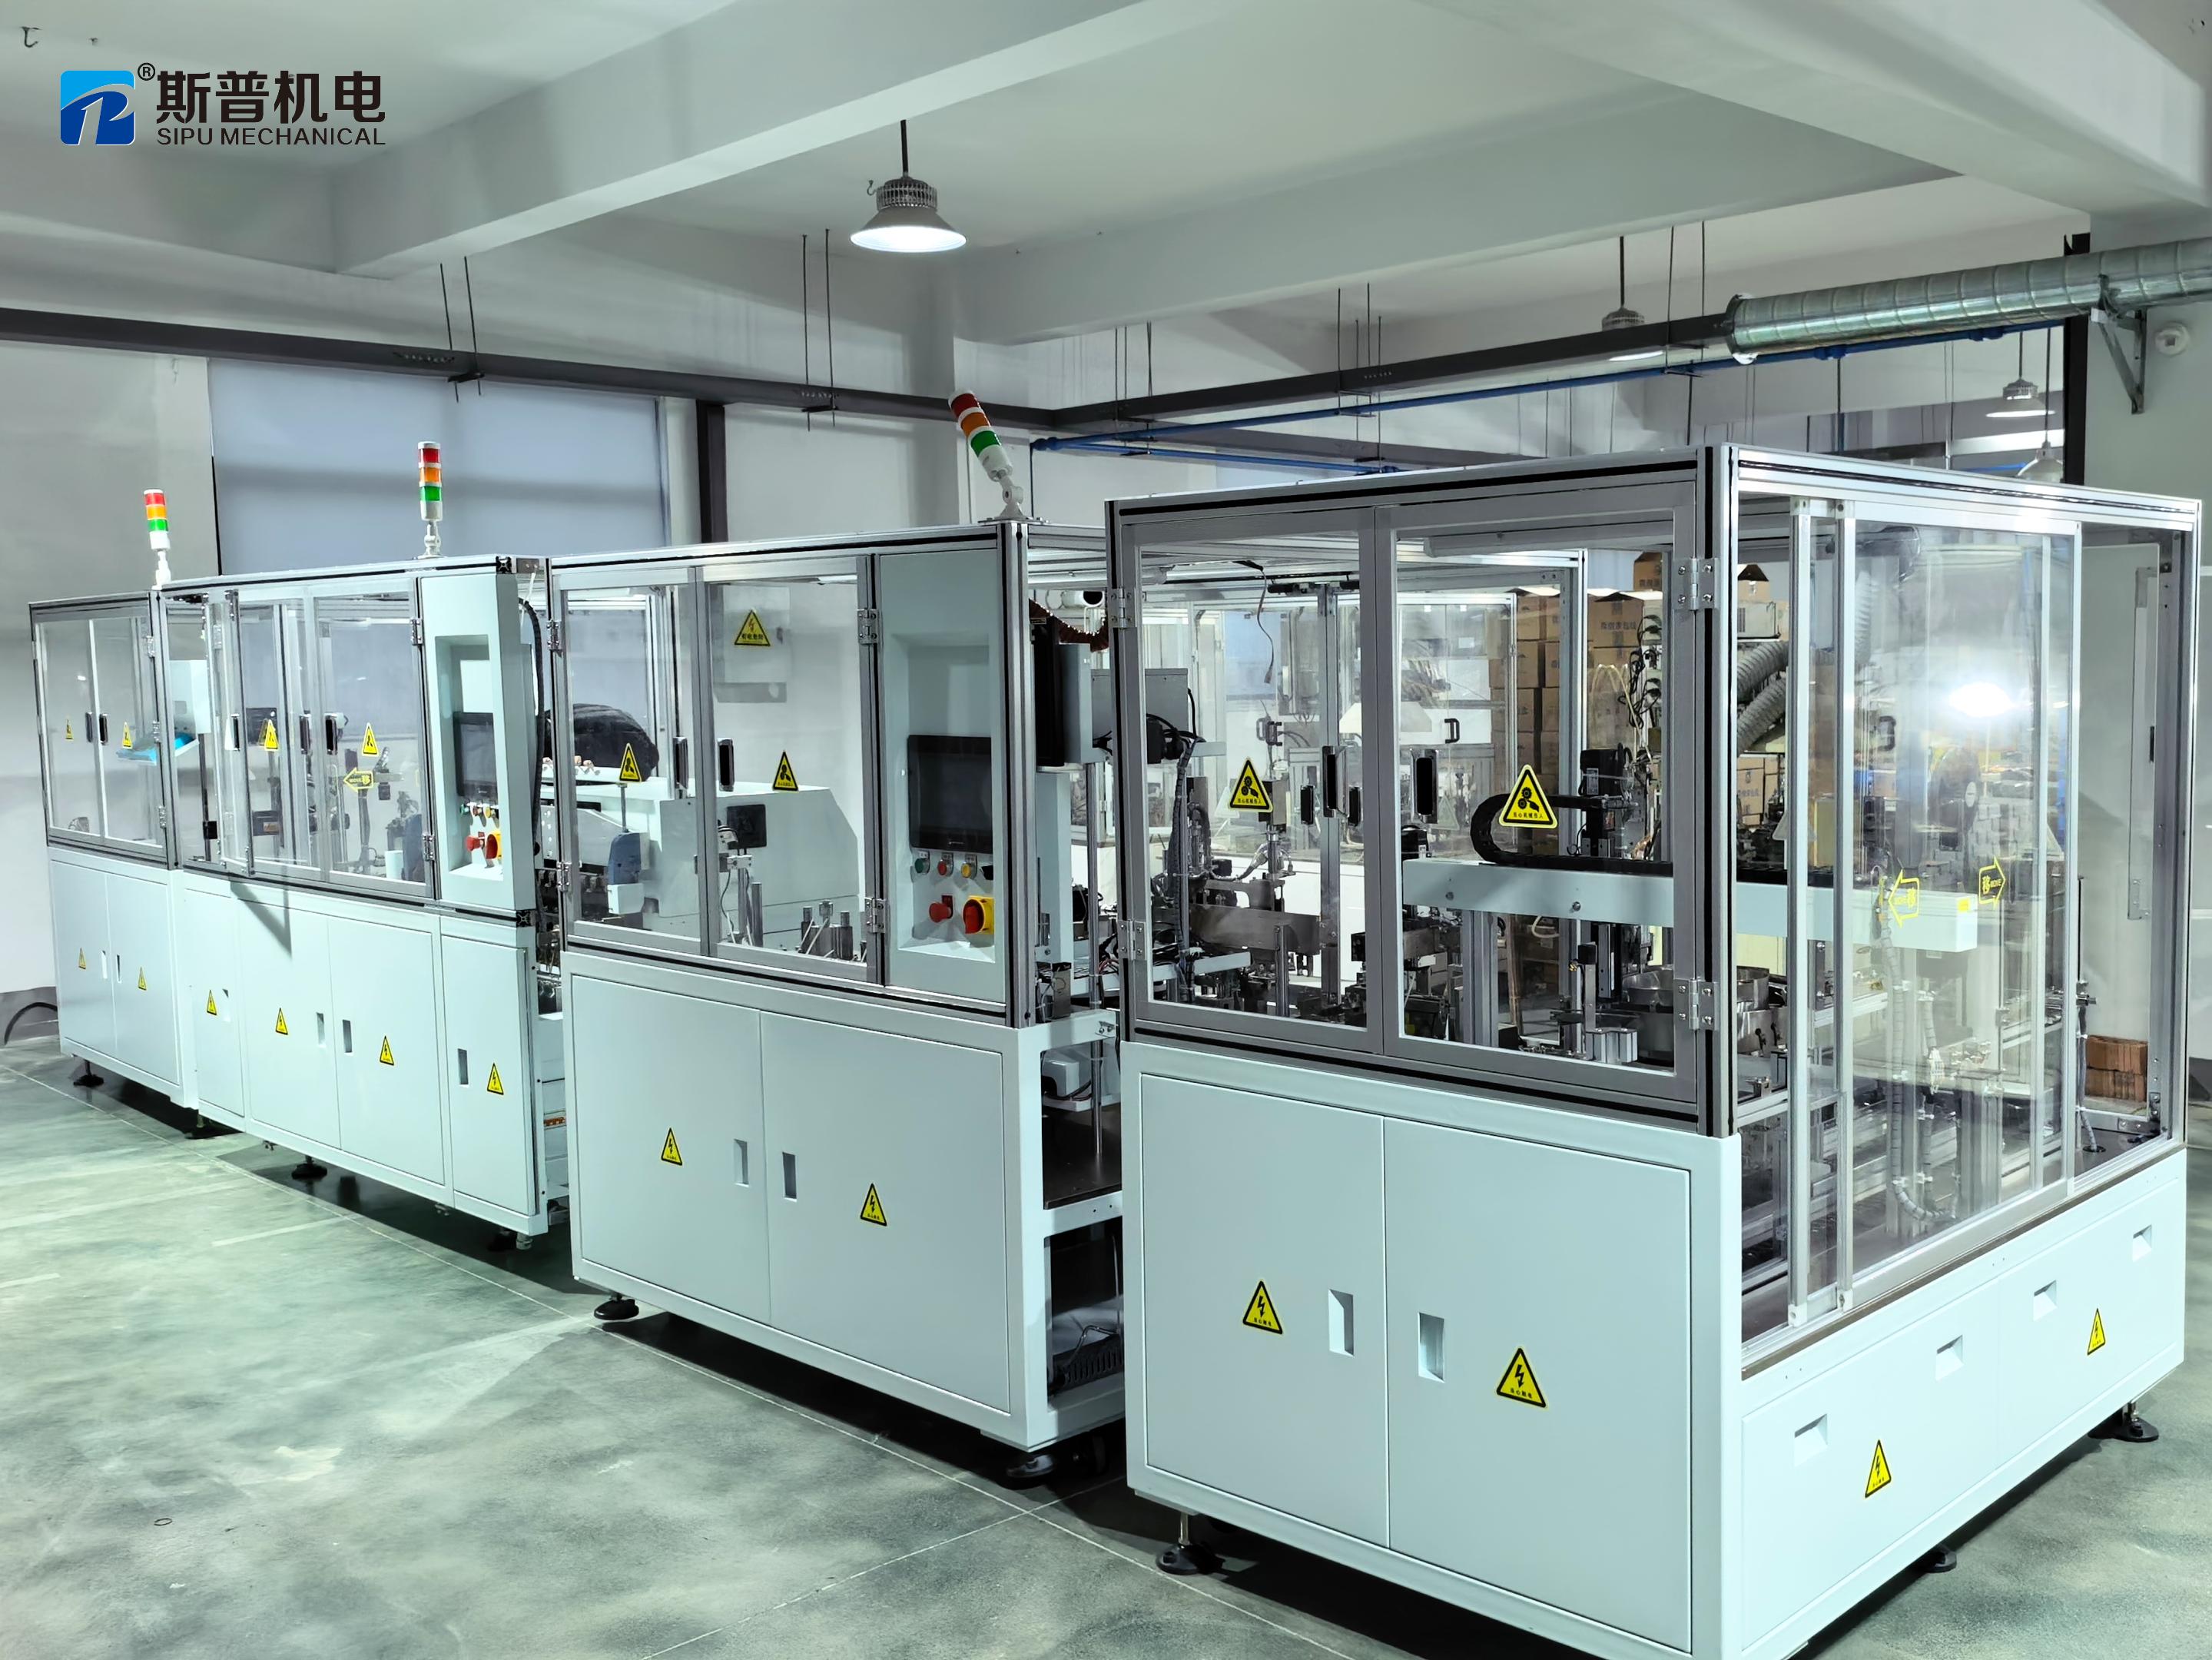
تعتمد هذه التقييمات على لف متعدد المحاور يتراوح من 6 إلى 32 محورًا، وأسلاك مطلية بالمينا بقطر 0.02 مم، وتحكم مؤازر في الشد عند ±0.5 غرام، وموجهات أسلاك محددة الشكل بنصف قطر قوس R ≥ 5 مم، وأحواض لحام يتم التحكم فيها بواسطة PID ضمن نطاق ±2 درجة مئوية - مُهيأة كآلات مستقلة أو خطوط متصلة للّف واللحام وإدخال الدبابيس ولف الشريط والاختبار. ويُعد برنامج ملفات مرحلات السيارات مثالًا نموذجيًا على هذا النوع من التكوينات.
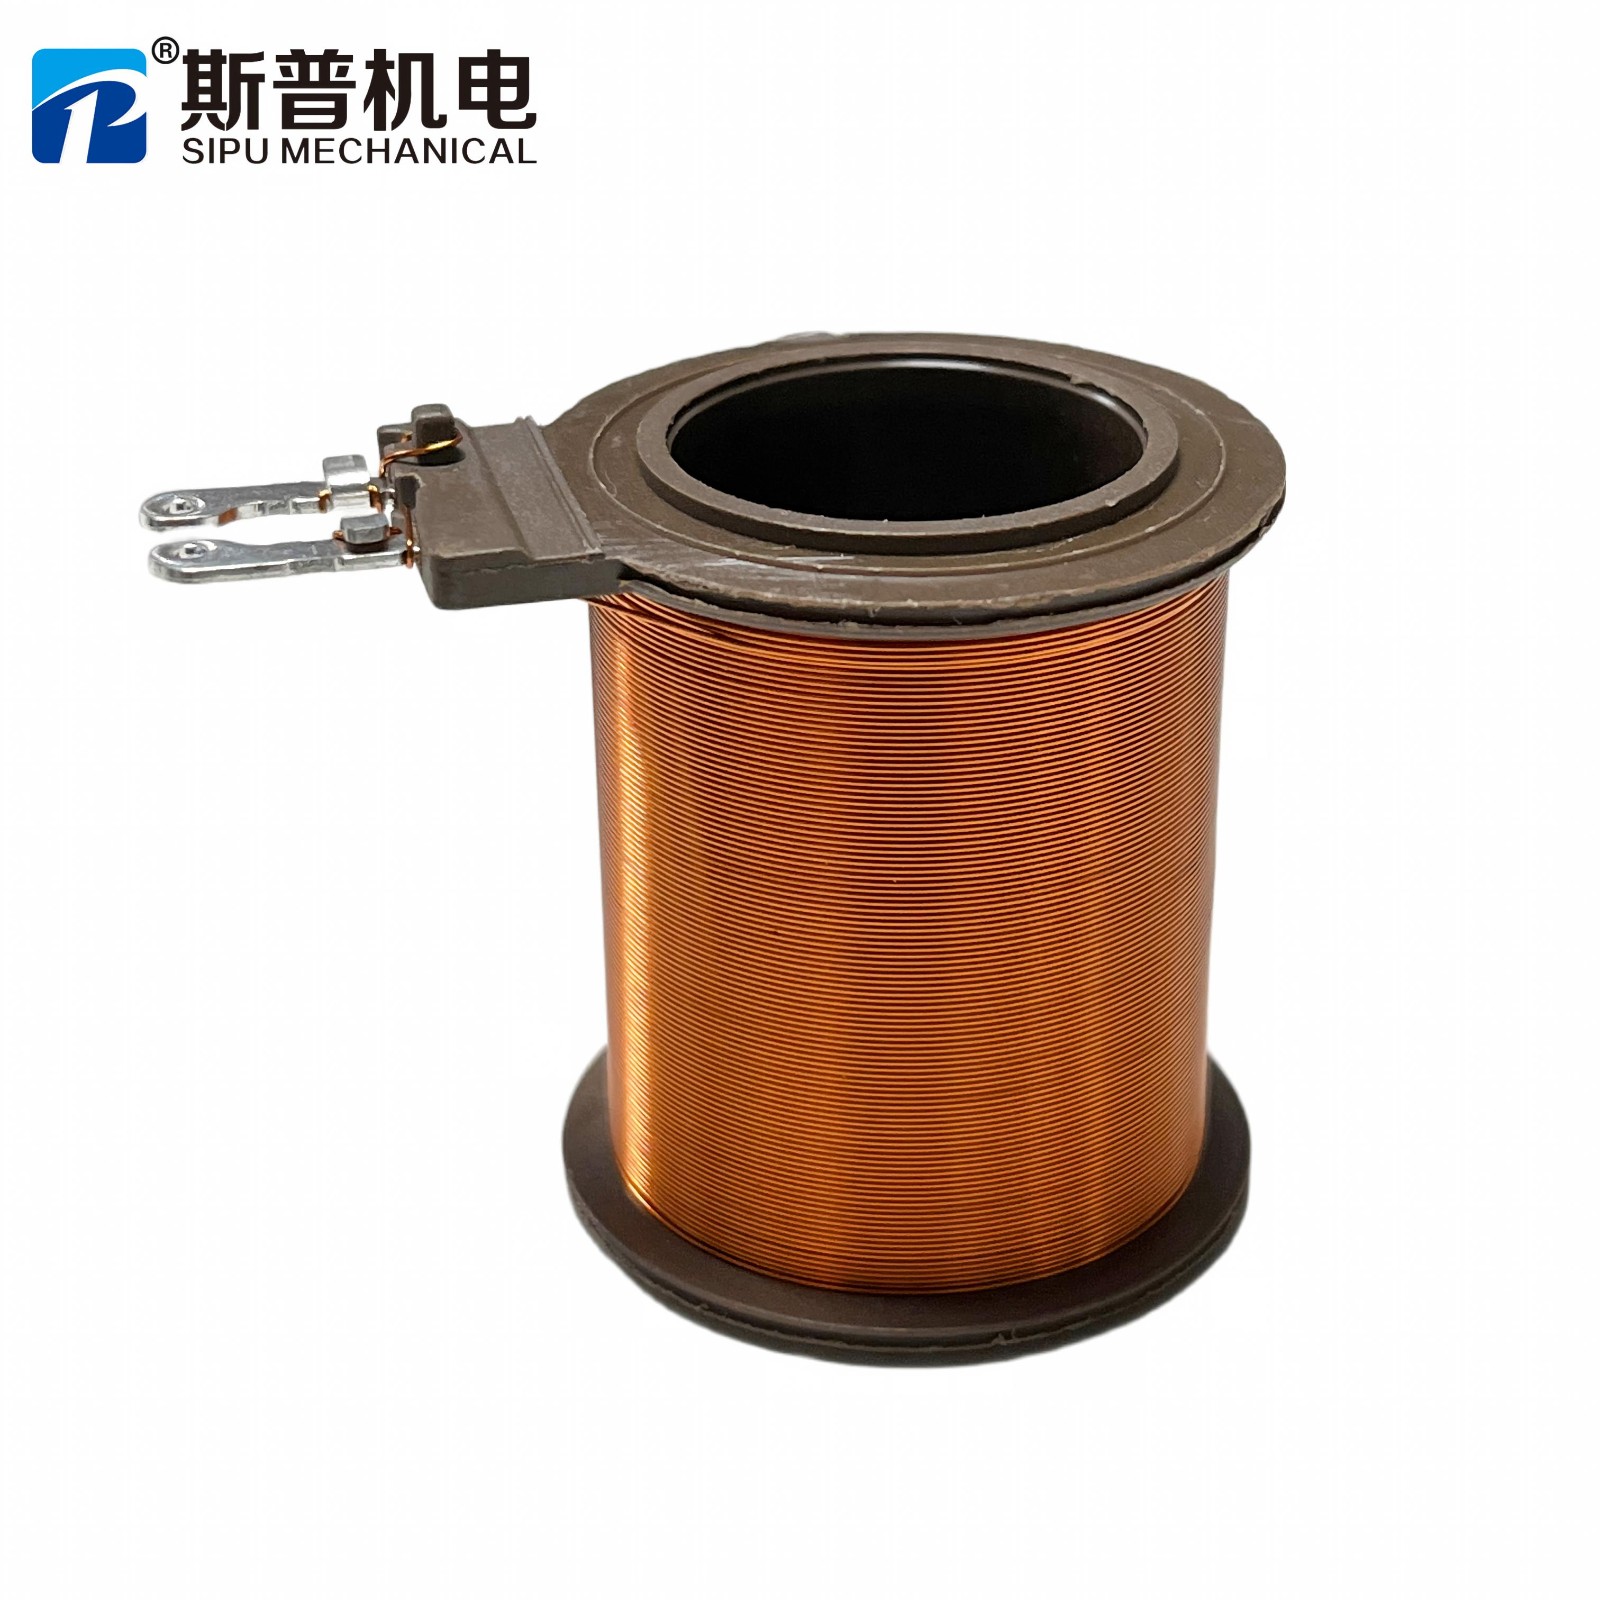
ملف نموذج أ
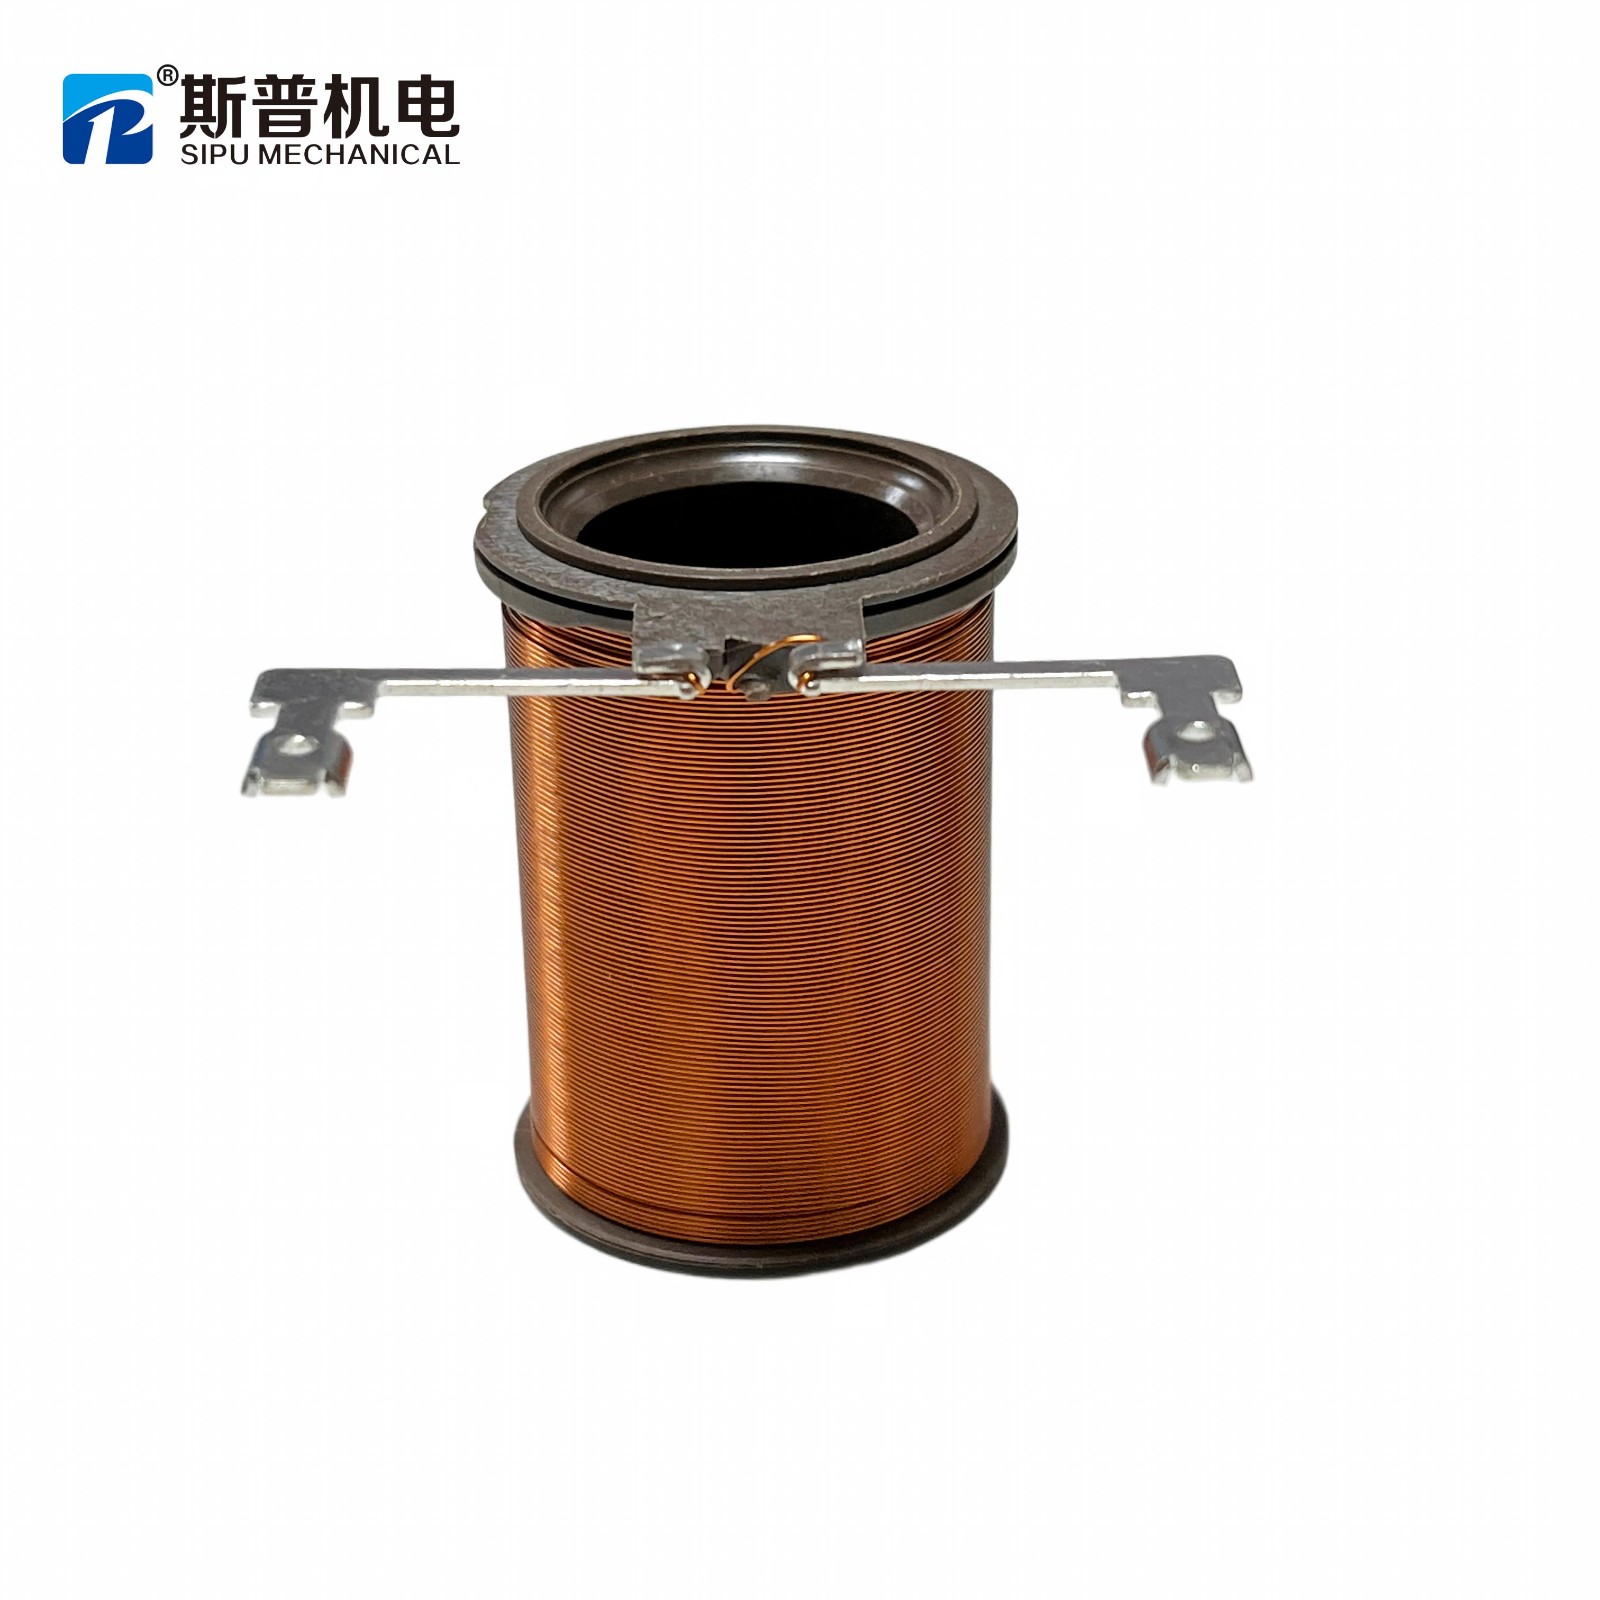
ملف طراز ب
نموذجان للملفات، وآلة لف واحدة من نوع SIPU - التغيير عن طريق تبديل التركيبات واستدعاء البرنامج.
حيث تستقر الإجابة عادةً
في الواقع العملي، تنتهي معظم طلبات المنتجين إلى واحدة من ثلاث نتائج: المشاركة مع تغييرات البرنامج والأدوات؛ المشاركة فقط بعد تعديل هيكلي واحد يتم تقييم تكلفته واستقراره بشكل منفصل؛ أو شراء آلتين والتوقف عن الدفع مقابل المرونة التي لن يستخدمها الجدول الزمني أبدًا.
الخطأ الأكثر تكلفة ليس اختيار النتيجة الخاطئة، بل اختيار النتيجة الأولى دون تحديد أيّها ينطبق.
النسخة المختصرة
يمكن لآلة لف واحدة تشغيل عدة منتجات من اللفائف. لكنها لا تستطيع استيعاب اختلافات غير محدودة. الشراء الجيد يعني تحديد الاختلافات، زوجًا زوجًا، أيها يكمن في مستوى البرنامج، وأيها في مستوى الأدوات، وأيها يستدعي استخدام آلة مختلفة، ثم مقارنة التكلفة الإجمالية بدلًا من سعر الشراء.
أرسل مجموعتين من الرسومات، أو عينتين. سنرسل لك تقييمًا مكتوبًا للتوافق - سواءً كان ذلك مشاركة، أو مشاركة مع الأدوات، أو استخدام آلات منفصلة - بالإضافة إلى تسلسل التغيير لكل حالة.
الأسئلة التي تُطرح علينا قبل تقديم عرض الأسعار
1. يشترك نموذجان في نفس تصميم الدبابيس لكنهما يختلفان في طول الدبابيس. ما مقدار العمل المطلوب لتغيير النموذج؟
عادةً ما يكون التغيير على مستوى الأدوات: تبقى لوحة التثبيت كما هي، بينما يتغير جزء التثبيت أو مكان تثبيته، ويتم استدعاء برنامج المنتج. يتم تحديد المدة الزمنية بناءً على تكوينك، لأنها تعتمد على عدد الأجزاء التي يتم استبدالها وعلى فحص النموذج الأولي المطلوب - وليس على رقم وارد في الكتالوج.
2. هل يمكن لآلة واحدة أن تحافظ على إنتاج منتجين بكامل طاقتهما؟
لا. عملية تغيير الإنتاج تستهلك وقتًا من نفس الطاقة الإنتاجية، لذا فإن السؤال التخطيطي هو عدد عمليات تغيير الإنتاج أسبوعيًا مضروبًا في مدة كل عملية. إذا كان الطلب الإجمالي يملأ الآلة، فإن شراء آلة ثانية هو الخيار الأرخص - بغض النظر عن مقارنة أسعار الشراء.
3. إذا كانت بكرات الخيط تختلف في العرض، فهل استخدام آلة مشتركة أمر غير وارد؟
ليس بالضرورة. غالبًا ما يكون العرض هو المتغير الذي يمكن لنظام التثبيت أن يتحرك خلاله دون تغيير مرجع التموضع. ما يحدد ذلك هو ما إذا كانت منطقة اللف ومواضع الدبابيس تبقى ضمن نفس النطاق المعتمد بمجرد تغير العرض.
4. ما الذي تحتاجه للإجابة عن منتجاتي؟
الرسومات أو العينات، أبعاد البكرة، تخطيط الدبابيس، مواصفات السلك، عدد اللفات ومتطلبات الشد، الحجم المتوقع لكل نموذج، والخطوات اللاحقة - اللحام، إدخال الدبابيس، الاختبار. مع هذه المعلومات، تُعتبر الشاشة مراجعة للتصميم وليست تجربة أولية.
5. هل الآلة المرنة هي الخيار الأرخص دائماً؟
لا. تشمل التكلفة الإجمالية الاستثمار، ومجموعات الأدوات، وخسائر تغيير خط الإنتاج، والطاقة الإنتاجية التي تحتاجها فعلياً. لا تستحق المرونة دفع ثمنها إلا إذا كان مزيج المنتجات يتغير بشكل متكرر بما يكفي لاستخدامها، وإلا فهي طاقة إنتاجية دفعت ثمنها ولم تستخدمها قط.
شركة شيامن سيبو الميكانيكية المحدودة - معدات لف الملفات، واللحام، وإدخال الدبابيس، ولف الشريط، وخطوط إنتاج الملفات المتكاملة. يصف هذا الدليل طريقة التقييم؛ ويتم تأكيد القدرة الفعلية لكل تكوين آلة وزوج منتجات خلال المراجعة الهندسية.